Из этого материала вы узнаете:
- Требования к параметрам сварного шва
- Способы расчета длины сварного шва и прочих параметров соединения
- Расчет длины сварного шва от массы металла
- Вычисление длины катета сварного шва
Длина сварного шва является одним из параметров, которые влияют на прочность всего соединения. Производя расчеты стыка, необходимо учесть множество факторов: вид металла, массу свариваемых частей, напряжения и т. д. Только после этого можно определять длину и другие характеристики.
В зависимости от типа деталей и способа их соединения подходы к расчету длины будут меняться. В нашей статье мы расскажем, как вычислить этот параметр, что влияет на расчеты и какие требования предъявляются в нормативных актах.
Требования к параметрам сварного шва
Чтобы все детали соединялись между собой в соответствии с нормой и согласно определенной технологии, необходимо конструктивно выполнить проектирование самого сварочного соединения.
Следует помнить, что чем меньше объем сварки в самой конструкции, тем меньше сварочные деформации при использовании швов наименьшей толщины. Данные показатели можно выяснить благодаря расчетам или конструктивным соображениям.

Для более качественного выполнения работы не следует допускать близкого расположения швов друг к другу и образования швами замкнутых контуров. Кроме того, стоит избегать поперечной ориентации швов в стержне, растягивающих напряжение в тех случаях, когда концы стержня фиксируются во избежание смещения при сварке.
Сварные стыки балок выполняются встык, без накладок. Возможно два варианта сварки:
- Двусторонняя с полным проплавлением.
- Односторонняя с подваркой корня шва или на прокладках.
При этом концы выводятся на технологические планки, обрезаются и зачищаются.
В таблице показаны назначения катета углового шва:
Катет углового шва не должен быть выше, чем 1,2t, где t – толщина самого тонкого элемента соединения.
Расчетная длина углового шва не должна быть меньше 4kf (4 катета сварного шва) и не менее 40 мм.
Нахлестка не должна быть менее 5 толщин самого тонкого из свариваемых элементов.

Самая большая величина фланговых швов не должна превышать 85βfkf, потому что фактическое напряжение по длине сварочного шва будет располагаться неравномерно и некоторые участки по краям могут испытывать перенапряжение, а участки в середине, наоборот, недонапряжение в сравнении с расчетным показателем. Это не относится к тем видам швов, в которых усилие возникает на всем протяжении, например, в поясных швах балок.
Сваривание слишком толстого и тонкого металла выполнять не рекомендуется, так как за счет напряжения тонкий металл может изогнуться.
Способы расчета длины сварного шва и прочих параметров соединения
При расчетах длины сварочного шва прежде всего необходимо исключить или минимизировать погрешность параметров, влияющие на прочность стыка. В первую очередь это показатель сжатия и растяжения металла. Для определения этого процесса понадобиться формула:

где:
Yс – коэффициент, показывающий условия рабочего места. Этот показатель считается общепринятым и его можно найти в соответствующих таблицах. Необходимо подставить нужный показатель в формулу.
Rу – индекс сопротивления металла, который учитывает его текучесть. Его можно найти в специализированных справочниках.
Ru – второй показатель сопротивления металла. Его можно найти в справочниках.
N – показатель наибольшей допустимой нагрузки на стык.
T – значение самой тонкой толщины стенок свариваемых частей.
Lw – максимальная длина сварного шва. При расчетах данный параметр нужно уменьшить на 2t.
Rwу – сопротивление, которое зависит от максимальной прочности соединения.
При сварке разных металлов необходимо брать показатели Ru и Ry того металла, который будет менее прочным. Аналогичным образом поступают, когда нужно выполнить расчеты длины сварочного шва на срез.
При разработке металлоконструкций главное – учитывать не только требования и нормы безопасности сварного соединения, но и его допустимый уровень нагрузки. При необходимости создания нескольких сварных соединений важно правильно их распределить. Нагрузка при сварке должна быть распределена равномерно между каждым из стыков.
Параметры соединения рассчитываются путем математических вычислений. Если конечный результат оказался неудовлетворительным и неподходящим, то в конструктив нужно внести изменения, а потом пересчитать.
Допустимая длина сварочного шва на отрыв определяется с учетом силы, направленной к центру тяжести. Выбирается сечение с высокой степенью опасности и путем вычислений по данной формуле производят подсчет:
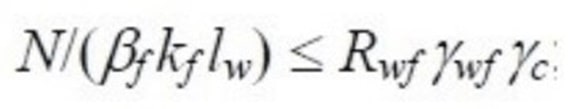
Вид металла в данном случае не будет влиять на прочность шва, а вот каждый показатель, представленный в формуле, будет. В ней:
N – максимальный показатель силы, оказывающий давление на стык.
ßf, ßz – коэффициенты из справочных таблиц, значение которых не будет зависеть от типа свариваемых металлов. Как правило, ßz = 1, а ßf = 0,7.
Rwf – значение сопротивления срезу. Берется этот показатель из справочников и таблиц ГОСТа.
Rwz – показатель сопротивления по линии сварочного шва. Значения можно найти в справочниках.
Ywf – поправочный коэффициент, показатель которого зависит от сопротивления металла. Например, если для металла показатель будет 4 200 кгс/см², то поправочный коэффициент будет равен 0,85.
С – коэффициент-показатель условий рабочей среды. Соответствующие значения можно найти в справочнике.
Kf – толщина стыка по линии сплавления.
Lw – общая длина стыка, уменьшенная на 10 мм.
В нахлесточных соединениях учитывается положение в пространстве и тип сварного примыкания, так как сам стык может быть как угловым, так и фланговым, и лобовым. Производимые вычисления позволяют не только получить данные по минимальной допустимой площади сваривания, но и показатели относительно проектной прочности линий стыков.
Чтобы вычислить площадь сваривания, в качестве базы берется высота условного треугольного шва. В ручной сварке этот показатель будет равен 0,7 при условии, что катеты равны. Если работа производится автоматическими или полуавтоматическими аппаратами, степень прогрева металла будет больше, соответственно, коэффициент изменится. Показатели необходимо брать из справочных таблиц.
Расчет длины сварного шва от массы металла
Для расчета длины сварочного шва есть определенная формула, в которой соотносится масса наплавки и протяженность одного метра спая.
Формула выглядит таким образом:
L = G/F × Y, где:
L – протяженность стыка, G – масса наплавляемого металла, F – площадь поперечного сечения, Y – показатель удельного веса присадки.
Полученные значения умножаются на метры, определяемые путем измерений. Для правильности исчислений лучше всего сначала посмотреть наглядный пример, в котором производят расчет длины сварного шва.
Важно помнить, что нет ни одной формулы, которая бы обеспечила стопроцентно точный результат. При покупке материала всегда оставляйте 5–7 % на запас. Опытные сварщики могут сэкономить на присадке, но для этого необходим соответствующий навык.
Вычисление длины катета сварного шва
Тяжелые объекты для сварки, такие как металлоконструкции и автомобили, должны выдерживать высокие нагрузки, поэтому для качественного соединения крайне важно провести точные расчеты, которые будут учитывать все параметры. Одним из них является катет шва (К).
Катетом шва называют одну из сторон самого большого условного треугольника с равными сторонами, который возможно вписать в поперечное сечение соединения (ГОСТ Р ИСО 17659-2009, вступивший в силу 01.07.2010 г.). Измерить эту сторону можно, опираясь на размеры свариваемых элементов.
При выборе стороны важно учитывать размеры заготовок, их положение и вид сварки. Подбор осуществляется для каждого элемента, но рассматривается в общем значении. Допускается использование шаблона для измерения в рамках домашнего хозяйства.
Соединение будет прочным, если у одинаковых сторон треугольника одинаковая длина. Актуально для элементов, расположенных под углом в 90°.
Виды соединений:
- стыковые (без скоса кромок, с односторонним, с V-образным, X-образным, криволинейным скосом);
- торцевые;
- внахлест;
- угловые (угол от 30°, односторонние, двухсторонние без скоса кромок, с одним или двумя скосами);
- тавровые (угол острый или прямой, односторонние, двухсторонние, без скоса кромок, с одним или двумя скосами).
Рассчитать длину катета сварного шва в зависимости от толщины материала можно только для трех видов швов: угловых, тавровых и внахлест. Подобные вычисления необходимо проводить при работе в промышленной сфере. От показателя этих расчетов зависит прочность спая, расход проволоки и ее диаметр.

Будьте внимательны! Если сторона треугольника длинная, из-за большей площади нагрева увеличится объем жидкого металла, расход присадки, значит, есть вероятность деформации изделия.
При сварке деталей разных размеров тоже учитывается длина катета. Все расчеты основываются на меньших показателях.
Объем наплавленного металла будет равен квадрату катета. К примеру, при увеличении К на 1 мм и длине сварочного шва 10 мм, расход проволоки будет увеличен на 20 %. Для сваривания материалов внахлест с толщиной до 4 мм, К = 4. Если это значение больше, тогда берется 40 % толщины и прибавляется еще 2 мм.
Угловые сварные соединения бывают:
- нормальные (без выпуклости и вогнутости) – К будет равен толщине металла;
- вогнутые – К = 0,85;
- выпуклые – К= s × cos45°, где s – ширина спая, cos45° = 0,7071;
- специальные (треугольник не равнобедренный).
При расчете длины катета сварочного шва, кроме всего прочего, важную роль играет способ сварки и текучесть свариваемого материала.
Полученный результат необходимо сверить с требованиями ГОСТ 11534-75 и ГОСТ 5264-80 или справочными материалами.
В домашних условиях для правильной сварки необходимо установить сторону треугольника, которая будет больше толщины на 1–1,5 мм. Так же можно определить показатель по таблице.
Помните, что К всегда меньше толщины самой тонкой детали, умноженной на 1,2. Длина сварного шва должна быть не менее, чем К, умноженное на 4.
Как правило, все расчеты достаточно условны, ведь на практике они базируются на следующих предпосылках:
- нагрузка распределяется равномерно по всей длине наплавленной присадки;
- разрушение возможно только по слою присадки, равному 0,7 К.
На самом деле целью проектировочных расчетов является определение самых подходящих размеров спая для того или иного значения растяжения и осевого напряжения.

Оптимальную протяженность наплавленной присадки по нагрузке на растяжение можно определить по следующей простой формуле:
L = F / ρ × [ρ], где:
L – протяженность спая;
F – планируемая реальная нагрузка на соединение;
ρ – допустимая нагрузка на соединение.
Оптимальная протяженность по осевому напряжению:
L = F / 0,7К × ρ.
Из этой формулы можно вывести формулу для расчета К при протяженности наплавленной присадки 1 м:
К = 0,7 × L × ρ,
К=0,7 × ρ.
Таким образом, К будет полностью зависеть от величины допустимой нагрузки.
Допустимые нагрузки относительно сжатия, растяжения и среза для различных методов сварки можно найти в специализированных таблицах и справочниках.
Важные аспекты при разработке проектной документации:
- Определяемся с выбором метода, вида сварки и марки электрода.
- Находим норму допустимой нагрузки.
- Рассчитываем длину сварочного шва и осевое напряжение.
- Конструируем чертеж соединения материалов.
- Уточняем размеры свариваемых элементов и технические показатели.
Для повышения качества исполнения сварки и минимизации лишних затрат при формировании проектной документации необходимо проводить определение точной длины катета шва от материала и оптимальной длины спая.
Рекомендуем статьи
- Типы сварных швов: отличия от соединений и описание разновидностей
- Чем отличаются металлы от неметаллов: физические и химические свойства
- Сталь Х12МФ: характеристики, состав, производство
Главное – получить прочные и качественные соединения при минимальных денежных затратах.
Этот показатель играет решающую роль в производственной сфере промышленных предприятий, которые занимаются изготовлением мощных металлоконструкций. Во время эксплуатации последние должны выдерживать тяжелые нагрузки.
Длина сварочного шва – одна из важнейших характеристик, которая определяет главные параметры готового изделия. Любому мастеру необходимо знать, как проводить правильные расчеты данного показателя, чтобы работа была выполнена качественно и надежно.
Что это такое? Длина сварного шва является важной характеристикой. Минимальный размер должен быть таким, чтобы обеспечивать соединение деталей при нагрузках на 20 % больше максимально допустимых. Можно выполнять сварку одним длинным швом или короткими отрезками.
Как ее рассчитать? При расчете длины используют формулы, куда подставляют данные из специальных таблиц. Выбор таблицы зависит от вида шва и материала, из которого сделаны детали.
Виды сварных соединений
Есть множество способов для сваривания металлических элементов. Поэтому выбирать сварное соединение необходимо индивидуально, его параметры будут отличаться в зависимости от расположения соединяемых деталей в пространстве.
Прежде чем приступать к определению длины сварного шва, необходимо разобраться с типом соединения:
- Угловой шов. Свариваемые элементы расположены под углом 90 градусов относительно друг друга. Для повышения прочности конструкции важно рассчитать нагрузку, воздействующую на швы.
- Стыковой шов. Детали размещают в одной плоскости так, чтобы одна продолжала другую, затем соединяют торцевые части элементов. Стыковой шов, который бывает прямым или косым, – наилучшее решение, поскольку в этом случае напряженность в области соединения будет наименьшей.
- Шов внахлест. Плоскости соединяемых элементов перекрывают друг друга. Этот метод применяется, когда толщина заготовок до 5 мм либо для укрепления сварного шва.
- Тавровый шов. Визуально напоминает угловой. Заготовки точно так же размещаются под прямым углом относительно друг друга, однако их сваривают торцами. Этот метод применяется в большинстве случаев. Объясняется это тем, что тавровое соединение экономичное и надежное, выполняется просто. Опираясь на методические указания, сварщик может максимально точно рассчитать общую длину сварного шва.
Читайте также: «Термическая сварка»
Далее рассмотрим, какие существуют виды длины сварных швов, а также как выполняется расчет. Профессионалы применяют формулы, чтобы упростить порядок вычислений. Также можно воспользоваться специальной онлайн-программой либо Словить ПО на компьютер. Все, что вам потребуется сделать, – указать параметры, полученный результат будет сверхточным.
Порядок расчета сварных стыков
Для определения нагрузки, на которую рассчитан сварной шов, необходимо тщательно отбирать исходные данные. Чтобы исключить или снизить риск ошибки при проведении расчетов, придерживайтесь описанного порядка действий:
- Прежде всего нужно узнать точные габариты, конфигурацию и расположение сварного шва в пространстве.
- Опасное сечение следует повернуть в сторону контактирующей со сварным стыком площади. Такой подход применяется в тех ситуациях, когда плоскость стыка на детали не соответствует проектному сечению. Когда будет произведен поворот, появится другое расчетное сечение с оптимальными характеристиками.
- Затем нужно вычислить новый центр масс, образовавшийся после поворота сечения.
- Далее перемещаем внешнюю нагрузку в получившийся центр масс.
- Приступаем к определению расчетных значений нагрузок, воздействующих на сечение. Нужно рассчитать крутящий и изгибающий момент, усилия поперечной и продольной направленности.
- Когда вы определите модуль напряжения, нужно найти точку, на которую воздействуют максимальные нагрузки. В данной точке внешние силы будут работать одновременно, поэтому вы сможете узнать их общее значение. Это – максимальный показатель, воздействующий на сечение.
- Определяем наибольшее потенциальное усилие, воздействующее на шов без негативного эффекта, то есть соединение не должно деформироваться или разрушаться.
- Заключительное действие – сравниваем показатели допустимого и максимального фактического значений. Так вы определите расчетное сопротивление, а также длину оценочного участка шва сварного соединения.
Действуя согласно этому алгоритму, вы сможете выполнить все расчеты правильно, а значит, нагрузка на металлоконструкцию будет безопасной. Чтобы проконтролировать себя, следует сделать проверку. Оптимальный вариант – когда проверочные расчеты выполняет другой человек, в этом случае существенно повышается вероятность, что результат получится объективным.
Но даже если расчетная длина сварного шва выбрана правильно, соединение будет надежным, если технология работы не нарушена. Так или иначе, но без расчета стыков не обойтись. Определив с высокой точностью нужные параметры, а также направления нагрузок, вы сможете выполнить сверхпрочный шов.
Исходные параметры для вычислений длины сварного шва
При определении суммарной длины сварного шва необходимо не допустить погрешности либо минимизировать их. Для этого важно выбрать параметры, влияющие на прочность стыка. Сжатие и растяжение металла определяем, используя данную формулу: NtlwRwyc.
Расшифровывается она следующим образом:
- Yс – коэффициент, показывающий условия, преобладающие на рабочем месте. Данный параметр является общепринятым, его можно найти в специальных справочниках, а затем подставить в формулу.
- N – наивысшая нагрузка, которую способен выдержать сварной шов.
- T – минимальная допустимая толщина стенок элементов.
- Lw – наибольшая длина сварного стыка. Определив этот параметр, его необходимо уменьшить на 2t.
- Rwу – сопротивление, параметр зависит от предела прочности соединения.
Выполнить правильно расчет длины сварного шва, а также спроектировать металлоконструкцию получится, если учитывать требования безопасности, а также способность такого соединения выдерживать нагрузки. Тогда конструкция будет стабильной.
Читайте также: «Глаза после сварки»
Если при монтаже металлоконструкции следует выполнить множество сварных швов, их нужно расположить оптимальным образом, распределив нагрузку равномерно между стыками. Рассчитать параметры можно с помощью математических вычислений. Если получившийся результат и длина сварного шва не соответствует ГОСТу, придется изменить конструкцию и снова провести расчеты.
Расчет сварного шва с угловым стыком
Чтобы определить минимальную длину сварного шва на отрыв, следует учитывать силу, направленную к центру тяжести. Выполняя подсчеты, необходимо выбрать сечение с высокой степенью опасности.
В этом случае используется данная формула: N/(fkflw)≤Rwfwfc.
Все показатели формулы оказывают влияние на прочность шва, не важно, какие металлы вы свариваете.
Расшифровывается формула следующим образом:
- N – наибольший показатель силы, оказывающей давление на шов;
- ßf, ßz – коэффициенты, они есть в справочниках, не меняются в зависимости от типа металлов. Чаще всего их значение равно ßz = 1, а ßf = 0,7;
- Rwf – коэффициент сопротивления срезу. Узнать его также можно в справочнике или в таблицах ГОСТа;
- Ywf – показатель, который зависит от сопротивления материала. Например, для металла этот коэффициент равен 4200 кгс/см², соответственно, поправочный коэффициент будет 0,85;
- С – показатель, отражающий условия рабочей среды. Как и многие значения, его можно найти в специальных справочниках;
- Kf – толщина сварного соединения по линии сплавления;
- lw – общая длина стыка, которую уменьшили на 10 мм.
Расчет стыков, выполненных внахлест
Чтобы определить максимальную длину сварного шва внахлест, следует учитывать положение заготовки в пространстве, а также тип соединения. Дело в том, что при сваривании внахлест стыки бывают угловыми, фланговыми и лобовыми. Только все правильно рассчитав, вы сможете определить показатель наименьшей площади сечений, а также узнаете проектную прочность шва.
Определяя площадь шва, за основу берем минимальную высоту треугольного стыка. Если это ручная сварка, при этом катеты равны, искомый коэффициент будет равен 0,7. Когда сварочный аппарат автоматический либо полуавтомат, материал прогреется на большую глубину. Это значит, что коэффициенты нужно посмотреть в справочниках.
Длина сварного шва в зависимости от массы металла
Длину прерывистого сварного шва можно найти по формуле, в которой отражено соотношение массы наплава на один метр стыка: L = G/F × Y, расшифровывается она следующим образом:
- L – длина непосредственно самого соединения;
- G – вес наплава;
- F – площадь сечения;
- Y – удельный вес присадочного материала.
После проведения расчетов вы получите коэффициент, а затем умножите его на длину катета сварного шва.
Читайте также: «Рабочее место сварщика»
Достичь правильности вычислений получится с помощью практики. Помните о том, что результата с высокой точностью нельзя добиться с помощью какой-то одной формулы. Нужно покупать расходники с запасом 5-7 %. В ряде ситуаций удается сэкономить присадку, однако такие случаи достаточно редко происходят у тех сварщиков, кто занимается данной работой в течение длительного времени.
Дефекты, возникающие в результате неправильных расчетов
Если вы знаете обозначение длины сварного шва и умете выполнять все необходимые расчеты для угловых, тавровых, нахлесточных или стыковых швов, то сможете монтировать прочную и надежную металлоконструкцию. В случае, когда расчеты выполнены неправильно либо данный шаг вообще был пропущен, сварной шов будет с дефектами. Это приведет к тому, что конструкция быстро выйдет из строя, получится ненадежной, ее функциональность будет снижена.
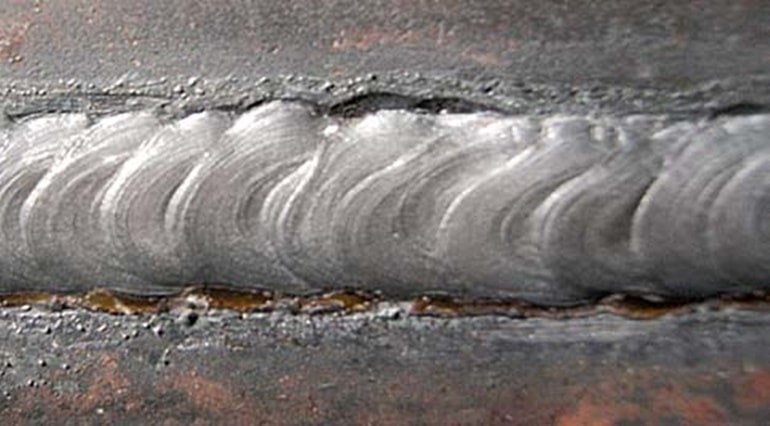
Какие дефекты появляются чаще всего:
- Подрезы. Имеют вид канавок, образующихся по линии соединения либо рядом с ней. Их появление способствует тому, что шов быстро разрушается.
- Поры. Их нельзя обнаружить невооруженным глазом (за исключением поверхностных). Образование пор происходит за счет проникновения газов – это побочные продукты плавления металла и электрода.
- Непровары. Образуются из-за того, что сталь плохо прогрели, поэтому на стыке появляются пробелы.
- Посторонние включения. Данный дефект приводит к негативным последствиям: сварное соединение получается непрочным, растрескивается.
- Горячие или холодные трещины. Горячие трещины можно наблюдать, если сварка осуществлялась с нарушением технологии. К примеру, расходники неправильно подобрали. Холодные трещины образуются из-за окисления металла после остывания.
Читайте также: «Материалы для сварки»
Чтобы не допустить появления дефектов, нужно правильно выполнить все необходимые расчеты. Тогда сварной шов будет качественным, прочным и выдержит максимально допустимую нагрузку.
Калькуляторы сварочных швов
Даже если у вас нет опыта выполнения сложных расчетов, можно воспользоваться специальным калькулятором. С его помощью получится определить длину стыковых, точечных или угловых швов, а также вычислить подходящую длину сварного соединения. Используя подобный калькулятор, вы сможете проверить выполненные стыки с разной нагрузкой, а также направленностью прилагаемых усилий.
Читайте также: «Области применения сварки»
Проведя математические расчеты, удастся подобрать подходящий для определенных условий тип и длину сварного соединения, а также выбрать металл и расходники. Расчеты позволят правильно определить геометрию шва, провести проверку на прочность. Профессионалы не советуют для точечных соединений, электрозаклепок и стыков с разделкой кромок применять значения усталостной нагрузки.
Для подобных видов соединений расчет не осуществляется, поэтому результат окажется неточным. Также помните о том, что при вычислениях не стоит брать в расчет изменения параметров металлических заготовок, образующихся из-за температурных перепадов и появления остаточных напряжений.
Чтобы контролировать и определять реальные геометрические характеристики соединений, потребуется специнструменты. С их помощью вы с высокой точностью определите параметры и значения сварных швов. Комплект инструментов состоит из шаблонов и измерителей, созданных для определения выбранной характеристики.
С помощью новых методик и калькуляторов получится выполнить проект и сделать расчет выбранного вида сварки. Вы сможете определиться с подходящим типом соединения, материалом, габаритами, геометрией шва, а также проверить его на прочность.
Читайте также: «Как правильно варить электродом»
Длина сварного шва – ключевая характеристика, которую учитывают при монтаже металлоконструкций повышенной мощности, поскольку выполненные соединения должны выдерживать сверхнагрузки во время эксплуатации. От данного параметра зависят особенности будущего изделия. Специалист должен уметь выполнять все необходимые расчеты длины сварного шва, тогда он сможет соединять заготовки быстро и правильно.
Сварные
швы встык рассчитывают по тем же формулам,
что и основное сечение, только напряжения
сравнивают не с расчетным сопротивлением
основного металла
 ,
а
с расчетными сопротивлениями сварных
швов
 .
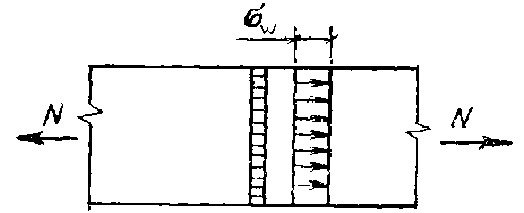
Рис.3.
Стыковое соединение
Чтобы
сечение в месте соединения не было
ослаблено, шов должен быть полным и
качественным без подрезов и непроваров
с полной заваркой концов. Наплавы
сварного шва расчетом не учитывается.
При действии осевой силы напряжение в
прямом стыковом шве проверяют по формуле
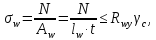
(1)
где

– расчетное сопротивление стыкового
соединения растяжению или сжатию;

– длина
сварного шва;

– толщина
свариваемых частей.
Чтобы
сделать стыковой шов при меньших
расчетных сопротивлениях сварного шва
растяжению равнопрочным основному
металлу соединяемых элементов, его
можно выполнить косым.

Рис.
4. Косой стыковой шов
В
этом случае напряжения в шве:

(2)
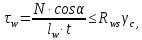
(3)
где
– расчетное сопротивление стыкового
сварного соединения сдвигу.
Угол

между направлением продольной силы и
косым швом должен быть не более 65
(практически он делается с заложением
1:2). При таком угле стык можно не проверять
на прочность.
В
приведенных формулах:

– наименьшая
толщина свариваемых элементов;

– расчетная
длина шва, равная фактической длине за
вычетом 2t
(учитывающих образования кратера и не
провары у концов шва). При выводе шва на
подкладки можно указанные 2t
не вычитать.
При
действии изгибающего момента и поперечной
силы напряжения в шве:

(4)
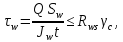
(5)
где

– момент сопротивления шва, равный
моменту сопротивления соединяемых
элементов;

– поперечная
сила, действующая в соединении;

– статический
момент сечения шва.
При
действии одновременно осевой силы и
изгибающего момента напряжения в шве
будут суммироваться:

(6)
Если
сварное соединение встык работает
только на срез, то

(7)
В
сварных швах встык, работающих одновременно
на изгиб и срез, должны быть проверены
приведенные напряжения по формуле:
 .
(8)
3.3 Расчет угловых сварных швов
Угловые
швы располагают в углах, образованных
гранями соединяемых элементов. Катетом
шва

называется
размер наименьшего из его катетов.
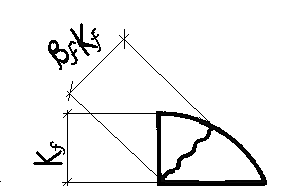
Рис.
5. Угловой сварочный шов
Фланговые
угловые швы
Под
воздействием продольного усилия работают
на срез. Поверхность среза располагается
примерно по биссектрисе углового шва,
имея высоту
 .
Расчетная
площадь среза швов
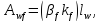
(9)
где

– расчетный катет углового сварного
шва;

–
расчетная длина шва (суммарная).
Коэффициент

зависит от формы шва, глубины провара,
способа сварки и принимается: от 0,7 до
1,15 по нормам проектирования.
Напряжения
в угловых фланговых швах по металлу шва
проверяют по формуле

(10)
или
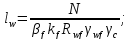
(11)
по
металлу границы сплавления:

(12)
где

–
расчетное сопротивление угловых швов
срезу по металлу шва;

–
расчетное сопротивление угловых швов
срезу по металлу границы сплавления;

–
суммарная расчетная длина швов;

– коэффициенты
глубины провара;

–
коэффициенты условий работы шва;

–
коэффициент условий работы соединения
конструкции.
Лобовые
угловые швы
При
действии изгибающего момента на
прямоугольный элемент, прикрепленный
угловыми швами, напряжения в швах
определяют так же, как условные напряжения
по поверхности среза.

(13)
где

–
расчетная длина одного шва.
Соседние файлы в предмете Инженерные конструкции
- #
- #
- #
- #
- #
- #
- #
- #
- #
На чтение 5 мин Просмотров 2к. Опубликовано 01.07.2021
Производительность сварного производства зависит от качества проектной документации и организации труда. Все начинается с определения вида деталей и назначения параметров швов, определяющих прочность: длины, объема наплавленного металла. Каждое предприятие уникально, поэтому нормативных данных недостаточно, их необходимо рассчитывать.
Важный параметр для стыковых сплавов – сечение зоны проварки. Ее размеры и качество должны быть такими, чтобы они были способны выдерживать плановые нагрузки по изгибанию и растяжению. Учитывая многообразие методов сварки и защиты материала, расчеты желательно проводить для каждого спая. Это не только повысит качество, но и позволит снизить себестоимость за счет более рационального использования расходных материалов.
Содержание
- Нормы расхода электродов при сварке листового металла
- Расчет массы электродов от веса наплавленного металла
- Расчет длины сварных швов от массы наплавки
Нормы расхода электродов при сварке листового металла
Стыковая сварка – соединение двух элементов, расположенных в одной плоскости и примыкающих друг к другу торцами. Работы могут проводиться вручную, на полуавтомате или автомате с использованием электричества или газа, с защитой газом или без защиты. Шов может быть короткий (до 25 см), средний (25-100 см), длинный (более 100 см), однослойный или многослойный, одно- или двухсторонний. По расположению в пространстве сочленения бывают горизонтальные, полувертикальные, вертикальные, потолочные.
Исходя из условий эксплуатации, спайка бывает связывающая или рассчитанная на определенные нагрузки. При расчетах нормы расхода электродов и других присадок при сварке листового металла необходимо учесть все эти особенности.
Присадочные материалы и их особенности перечислены в ГОСТ 2246-70. Выпускается 77 видов стальной проволоки с различным химическим составом. Она может использоваться не только для сварки и наплавки, но и для изготовления электродов. Особая разновидность – порошковая проволока. Это трубочка, наполненная шихтой. Доступна так же проволочная присадка для алюминия, титана, меди. Электроды поставляются плавящиеся и не плавящиеся (для поддержки горения).
Нормативы расхода разработаны для множества видов присадок и методов сваривания. Для листовой стали используются 4 вида сварки:
- ручная дуговая;
- механизированная с использованием порошковой проволоки;
- механизированная с защитой углекислым газом;
- автоматическая под флюсом.
Вес расплава – это масса присадки с вычетом брызг и огарков. Поэтому вес расходного материала – это масса наплавленного металла, умноженная на коэффициент:
Н=Нт*К, где
Н – рассчитываемый показатель;
Нт – вес наплавленного металла (кг);
К – коэффициент.
Нормы в таблице установлены в ходе экспериментов для электродов с длиной 45 см при нижнем расположении шва.
Если длина отличается, необходимо применить множитель:
- 40 см – 1,02;
- 35 см – 1,04;
- 30 см -= 1,07;
- 25 см – 1,2.
Для других положений следует применить множители:
- 1,12 – для вертикального положения;
- 1,13 – для горизонтального положения;
- 1,26 – для потолочного.
Если коэффициента в таблице нет, норма расхода рассчитывается по формуле:
К1 – коэффициент расхода для материала, который используется на производстве;
К2 – коэффициент по таблице.
Для других методов сварки коэффициенты другие.
Потери (величина коэффициента) полностью зависят от метода сваривания.
Расчет массы электродов от веса наплавленного металла
Это самый простой и распространенный способ расчетов.
Для расчета массы электродов от веса наплавленного металла используется формула:
П=[(А1+А2)*L*G/E]+1/10, где
П- масса присадки (кг);
А1 – площадь части А1 (мм2);
А2 – площадь части А2 (мм2);
L – протяженность спая;
G – плотность присадки;
E – соотношение тяжести наплавки к тяжести использованной проволоки.
Значение Е зависит от вида присадки:
- 55% — покрытый электрод;
- 95% — цельная проволока с металлическим флюсом;
- 90% — флюсовая проволока;
- 100% — сплошная проволока.
Расчет расхода электродов на основе расчета массы наплавленного металла существует и другая формула:
П=М+(0,07/0,15М), где
П – вес проволоки;
М – вес наплавки, который вычисляется по формуле:
М=площадь (А1+А2), умноженная на плотность.
При разработке больших проектов может потребоваться расчет электродов на тонну металла.
Результат зависит от:
- тяжести наплавки;
- длины швов на конструкции;
- нормы расхода.
Масса наплавки должна быть указана в технологической карте и варьирует в пределах 1-1,5% от массы обрабатываемой конструкции (для тонны это 10-15 кг). Длину швов можно измерить рулеткой. Норма – вес наплавки на одном метре.
Расчет проводится на основе коэффициента или физических характеристик. При использовании первого способа тонну нужно умножить на коэффициент конкретного присадочного материала. При использовании второго способа длина всех швов умножается на площадь поперечного сечения.
При покупке присадок необходимо учесть, что электроды бывают различной длины, массы и диаметра, расходуются не только при сварке, но и для прихватки и правки. Объем расхода во многом зависит и от толщины обрабатываемых металлических элементов (до 12 мм следует прибавить 12%, от 12 мм – 15%).
Расчет длины сварных швов от массы наплавки
Расчет длины сварных швов от массы металла проводится на основе формулы, отражающей соотношение веса наплавки к протяженности спая в один метр:
L=G/F*y, где
L – протяженность;
G – вес наплавки;
F – площадь поперечного сечения;
Y – удельная масса присадки.
Полученное число нужно умножить на метры, определенные измерениями.
На производстве необходимо учесть, что точного результата не позволяет получить ни одна формула. Покупать расходный материал все равно нужно с запасом в 5-7%. Снизить затраты дает возможность механизация процессов, позволяющая сэкономить 5-7% на присадке. Особое внимание необходимо уделять напряжению и силе тока. Опытные сварщики знают, что присадка весит примерно 1,5% от веса конструкции и тяжелее наплавки на 2-6%.
Сварные соединения — наиболее совершенные и прочные среди неразъемных соединений. Они образуются под действием сил молекулярного сцепления, возникающих в результате сильного местного нагрева до расплавления деталей в зоне их соединения или нагрева деталей до пластического состояния с применением механического усилия.
Основные недостатки сварочных соединений: наличие остаточных напряжений из-за неоднородного нагрева и охлаждения; возможность коробления деталей при сваривании (особенно тонкостенных); возможность существования скрытых дефектов (трещин, шлаковых включений, непроваров), снижающих прочность соединений.
Виды сварки весьма разнообразны. Наиболее широко распространена электрическая сварка. Различают два основных вида электросварки: дуговую и контактную. По виду используемого источника теплоты имеется также газовая сварка. По способу защиты материала в зоне сварки применяют сварку в аргоне, под флюсом, в вакууме и т.д. По степени механизации различают ручную, полуавтоматическую и автоматическую сварку.
В зависимости от расположения свариваемых деталей различают следующие виды соединений: стыковые, нахлесточные, тавровые и угловые.
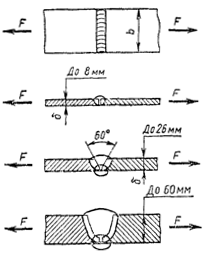
а) Стыковые при различной подготовке кромок
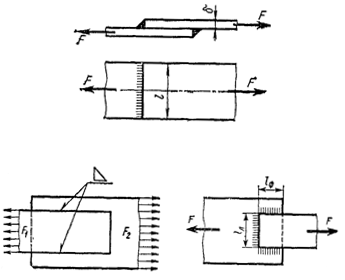
б) Нахлесточные соединения (фланговые, лобовые, комбинированные)
Рисунок 15
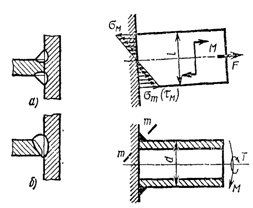
а) Тавровые соединения
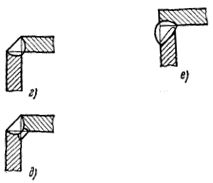
б) Угловые соединения
Рисунок 16
Стыковые швы на прочность рассчитывают по номинальному сечению соединяемых элементов без учета утолщения швов. Для расчета швов используются те же зависимости, что и для целых элементов.
Напряжения растяжения (сжатия)
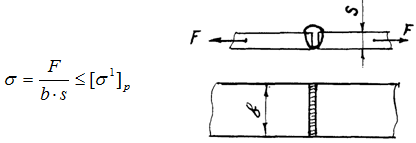
Рисунок 17
Допускаемое напряжение в сварных швах отмечают штрихом.
Напряжения от изгибающего момента в плоскости соединяемых элементов
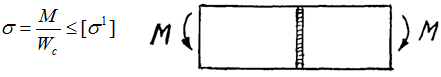
Рисунок 18
Напряжение от изгибающего момента в плоскости соединяемых элементов и растягивающей (или сжимающей) силы
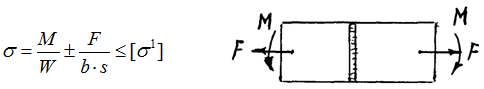
Рисунок 19
Нахлесточные соединения, как правило, выполняют угловыми швами. Угловые швы по расположению относительно нагрузки разделяют на: поперечные или лобовые, расположенные перпендикулярно направлению силы; продольные или фланговые, расположенные параллельно направлению силы; косые, расположенные под углом к направлению силы; комбинированные, представляющие собой сочетание перечисленных швов.
Разрушение угловых швов происходит по наименьшему сечению, совпадающему с биссектрисой прямого угла. Расчетная толщина шва k∙sin45°=0,7k. Угловой шов испытывает сложное напряженное состояние. Однако в упрощенном расчете такой шов условно рассчитывают на срез.
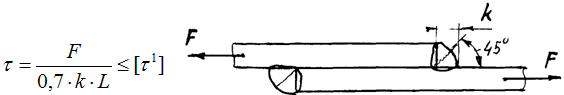
Рисунок 20
L — общая длина шва.
Допускаемые напряжения зависят от величины допускаемого напряжения основного материала.
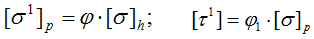
В зависимости от способа сварки, качества и марки электродов φ=0,8…1; φ1=0,6…0,8.
F1∙a1-F1∙a2=0
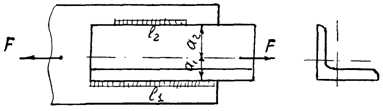
Рисунок 21
Все угловые швы рассчитывают только по касательным напряжениям независимо от их расположения к направлению нагрузки. Комбинированные соединения лобовыми и фланговыми швами рассчитывают на основе принципа распределения нагрузки пропорционально несущей способности отдельных швов.
Если соединяемая деталь асимметрична, то расчет прочности производят с учетом нагрузки, воспринимаемой каждым швом. Например, к листу приварен уголок, равнодействующая нагрузка проходит через центр тяжести поперечного сечения уголка и распределяется по швам обратно пропорционально плечам a1 и а2. Соблюдая условие равнопрочности, швы выполняют с различной длиной.
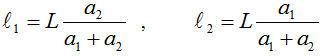
При нагружении соединения с лобовым швом моментом сил в плоскости стыка:
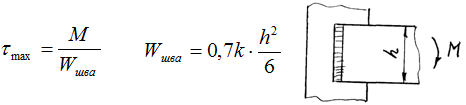
Рисунок 21
Соединения в тавр, нагруженные изгибающим моментом, рассчитывают как консольные, но с учетом особенностей сварки. В случае приварки балки без скоса кромок, сварные швы, как и все угловые, рассчитывают по касательным напряжениям. Расчетный момент сопротивления выражается через параметры опасных сечений сварных швов:
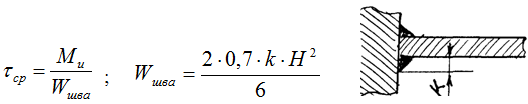
Если балка приварена со скосом кромок, то швы рассчитывают по нормальным напряжениям:
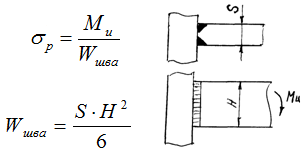
Прессовые соединения с гарантированным натягом >
Содержание >